Mejor guía 2026 ¿Qué causa marcas gallling en inox?

Tiempo:2026-09-22 Autor:
0%

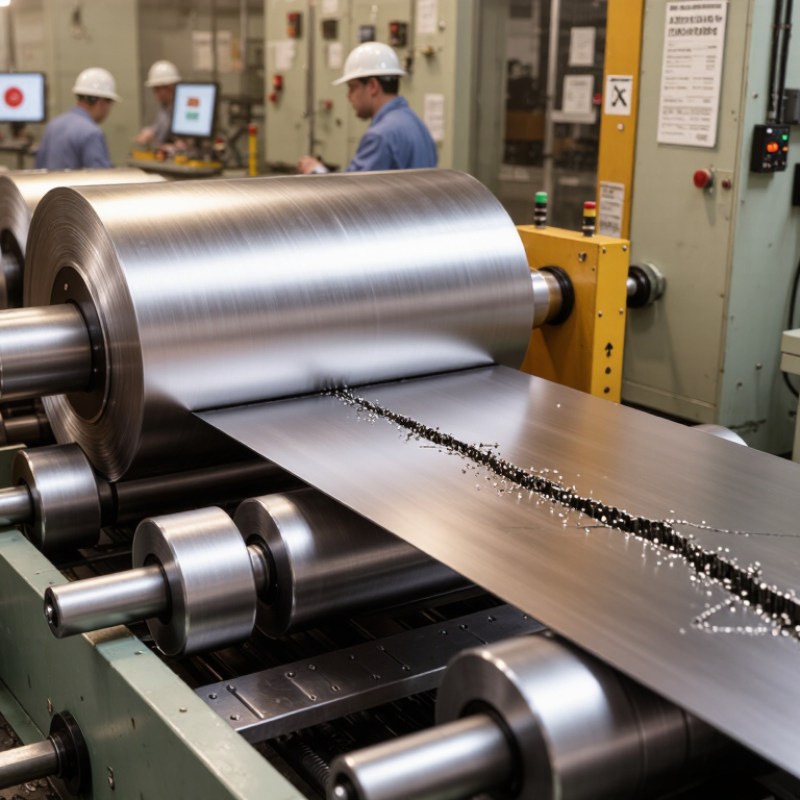
En el conformado por rodillos, las marcas de irritación aparecen cuando dos superficies metálicas se adhieren y se desgarran durante el contacto. El acero inoxidable facilita este fenómeno por su capa pasiva, su ductilidad y su tendencia a soportar la deformación. ¿Qué causa las marcas de rozamiento en los componentes laminados de acero inoxidable? La respuesta combina presión elevada, deslizamiento, contaminación y lubricación insuficiente. También influyen la rugosidad de los rodillos, una alineación deficiente y una holgura demasiado reducida. El resultado puede verse como rayas oscuras, zonas pulidas irregularmente o pequeños desgarros longitudinales.

La experiencia en líneas de producción demuestra que no basta con aumentar el lubricante. Hay que observar la presión real, la temperatura y el estado superficial de cada herramienta. Una viruta atrapada puede iniciar el daño en pocos metros. Es importante revisar el grado inoxidable, el acabado del rodillo y la compatibilidad química del lubricante. Las fichas técnicas del fabricante y los ensayos de tribología ofrecen una base más confiable que las suposiciones. Aún así, cada línea se comporta de forma distinta. Ese detalle suele subestimarse. Conviene documentar cuándo aparecen las marcas, en qué estación y bajo qué velocidad. Una inspección visual ayuda, pero no siempre revela la causa inicial. La medición de rugosidad, la revisión de cargas y una prueba controlada permiten separar síntomas de causas. Esta guía 2026 propone un análisis práctico, técnico y verificable para reducir el irritante sin ocultar incertidumbres. Reducirlo exige método.
Mejor guía 2026 ¿Qué causa marcas gallling en inox?

Qué es el irritante en acero inoxidable y cómo se inicia la adhesión metálica

Mejor guía 2026: ¿Qué causa marcas galling en inox?

En acero inoxidable, el irritante no suele empezar por un irritante químico. Nace cuando dos superficies metálicas rozan con presión y poca lubricación. Sus pequeñas asperezas se enganchan, generan calor y desprenden partículas. Esas partículas actúan como una pasta abrasiva. La adhesión metálica comienza en puntos microscópicos, aunque la marca visible aparece después.

El riesgo aumenta con roscas secas, superficies demasiado rugosas, cargas elevadas y aprietes rápidos. También influyen la suciedad, la desalineación y una selección incorrecta del acabado. Durante una inspección técnica, conviene observar rayas profundas, zonas azuladas o roscas bloqueadas. Una revisión visual puede engañar. El daño ya pudo comenzar bajo una apariencia limpia. No todo roce termina en irritante, pero ignorar el calor sería un error.

Consejos: Limpia y seca las superficies antes del montaje. Controle la velocidad de inicio. Utilice una lubricación compatible con el servicio y verifique su distribución. Evite reutilizar piezas con marcas adhesivas pronunciadas. Comprueba el acabado con mediciones, no solo con el tacto. Separar ligeramente los materiales puede ayudar, aunque no siempre resuelve el problema. Conviene registrar carga, temperatura y estado de las roscas; Esos datos permiten corregir el proceso, en lugar de culpar únicamente al material.

Factores críticos: presión, fricción y ausencia de lubricación en roscas inoxidables.

Mejor guía 2026: ¿Qué causa marcas de galling en inox?

Factores críticos: presión, fricción y ausencia de lubricación en roscas inoxidables.

En la práctica de mantenimiento, el irritamiento aparece cuando dos roscas inoxidables se presionan demasiado. Sus superficies pueden adherirse y arrancar pequeñas partículas metálicas. La fricción aumenta con cada giro. Así comienza el agarrotamiento.

La presión excesiva suele provenir de un apriete elevado, una rosca desalineada o suciedad acumulada. Una llave aplicada con rapidez genera calor local. Ese calor empeora el contacto. El problema no siempre se detecta al inicio.

La lubricación adecuada reduce la fricción y limita la transferencia de material. Debe aplicar una película fina, limpia y compatible con la temperatura del conjunto. Nunca conviene copiar un par de apriete pensado para roscas secas. El valor cambia según el lubricante y el acabado superficial.

Durante el montaje, conviene iniciar la tuerca manualmente. Si ofrece resistencia desde las primeras vueltas, hay que detenerse. Forzarla puede dañar ambas piezas. También ayuda a limpiar las roscas y comprobar rebabas, golpes o deformaciones. A veces se culpa solo al material inoxidable, pero el procedimiento también falla. Esa revisión incómoda suele revelar el origen real.

¿Qué causa el agarrotamiento en las roscas de acero inoxidable?

El riesgo de desgaste por fricción aumenta cuando la alta presión de contacto y la fricción por deslizamiento actúan conjuntamente sin una lubricación adecuada. El índice que se muestra a continuación es una comparación técnica relativa: los valores más altos indican una combinación más severa de presión, fricción y pérdida de lubricación.

Cómo evaluar la resistencia al irritamiento mediante ASTM G98 y carga crítica

Las marcas de irritamiento o agarrotamiento aparecen cuando dos superficies inoxidables se deslizan bajo presión. La película protectora se rompe. Entonces, pequeñas asperezas se sueldan y arrancan material. El ensayo ASTM G98 permite medir esta resistencia con una carga progresiva. La carga crítica es la menor fuerza que produce daño visible durante el intervalo.

En laboratorio, registre la carga, la velocidad, la distancia y el acabado superficial. También fotografíe la huella con iluminación lateral. Una raya brillante no siempre significa irritante. Puede ser desgastado adhesivo inicial. La ASTM G98 exige controlar variables, pero no fija una carga crítica universal para todos los inoxidables. El resultado depende de la dureza, la rugosidad, la limpieza y la lubricación.

Conviene comparar sondas del mismo lote. Una diferencia de pocos micrómetros en rugosidad puede cambiar la respuesta. El ASM Handbook, volumen 18, relaciona el desgaste adhesivo con presión de contacto, acabado y compatibilidad metalúrgica. Además, NASA-RP-1228 advierte que el par de apriete no permite predecir por sí solo el riesgo de irritación. Es una advertencia práctica.

La carga crítica debe informarse junto con el método completo. Sin esos datos, comparar cifras resulta débiles. Un ensayo limpio tampoco prueba un diseño seguro. Revisaría la repetibilidad, porque tres sondas pueden ocultar una dispersión importante. Las fichas técnicas serias deben indicar carga inicial, incrementos, velocidad, lubricante y criterio visual de fallo.

Influencia de la combinación A2/A4, la dureza y el acabado superficial según ISO 3506

Mejor guía 2026: ¿Qué causa marcas de galling en inox?

Las marcas de irritación aparecen cuando dos superficies inoxidables se adhieren durante el apriete. La fricción rompe pequeñas zonas protectoras. Después, el material se desgarra y deja surcos visibles en la rosca. El riesgo aumenta con alta presión, velocidad excesiva y montaje en seco. También influye en una desalineación mínima.

La combinación A2/A4 merece atención. Ambos pertenecen a familias austeníticas, pero su composición y comportamiento pueden variar. El A4 contiene molibdeno, útil frente a ciertos ambientes corrosivos. Sin embargo, no garantiza menor agarre. Una dureza diferente puede ayudar, aunque no elimina el problema. En la práctica, una tuerca y un tornillo con durezas similares pueden bloquearse igualmente.

La ISO 3506 establece propiedades mecánicas y designaciones para elementos inoxidables. No ofrece, por sí sola, una garantía contra el gallling. El acabado superficial también pesa: rugosidad, daños de fabricación y contaminación cambian el contacto real. Una rosca pulida no siempre funciona mejor; Una superficie demasiado lisa puede retener menos lubricante. Conviene revisar lote, tolerancias y par de apriete. La lubricación compatible reduce la fricción, pero debe comprobarse junto con el valor de apriete. Hay un detalle incómodo: muchos fallos se atribuyen al material, cuando el problema nace del procedimiento. Un ensayo sencillo con piezas reales suele revelar más que una ficha técnica.

Guía definitiva 2026: ¿Qué causa las marcas de desgaste en el acero inoxidable? Influencia de la combinación A2/A4, la dureza y el acabado superficial según la norma ISO 3506.

Referencia práctica para elementos de fijación roscados de acero inoxidable. El "agarre" es un desgaste adhesivo en el que las superficies metálicas en contacto se sueldan localmente y luego se desgarran durante el apriete o la extracción.

Dimensión de datos Condición o valor típico Efecto sobre el riesgo de desgaste Explicación técnica Guía práctica
Designación ISO 3506 Grupos de aceros inoxidables austeníticos A2 y A4 Dependiente de la combinación La norma ISO 3506 identifica las familias de elementos de fijación de acero inoxidable y las clases de propiedades mecánicas. No define, por sí sola, una clasificación de resistencia al agarrotamiento ni un requisito universal antiadherente. Al especificar los elementos de fijación, utilice la designación completa del material y la clase de propiedad. No considere que las clasificaciones "A2" o "A4" por sí solas garanticen la protección contra el agarrotamiento.
acero inoxidable A2 Comúnmente asociado con grados austeníticos resistentes a la corrosión, comparables a la química tipo 304. Alto en enhebrado de tipo similar Los aceros inoxidables austeníticos se endurecen por deformación durante el deslizamiento. Las roscas limpias y sometidas a cargas elevadas pueden formar uniones adhesivas microscópicas que se manifiestan como desgarros metálicos y marcas oscuras. Controle la velocidad de instalación, utilice la lubricación adecuada cuando esté permitido y evite ensamblar repetidamente roscas de acero inoxidable secas.
acero inoxidable A4 Comúnmente asociado con grados austeníticos aleados con molibdeno comparables a la química tipo 316. Todavía alto en hilos similares La adición de molibdeno mejora la resistencia a diversos entornos corrosivos, pero no elimina el desgaste adhesivo entre las roscas de acero inoxidable coincidentes. Seleccione A4 para el entorno corrosivo requerido, no como una solución independiente para el agarrotamiento. Valide el emparejamiento real de tuerca y perno durante las pruebas de producción.
Tornillo A2 con tuerca A2 Combinación de acero inoxidable de la misma familia y superficie similar. Alto riesgo, especialmente en zonas secas. La similitud en la dureza, la composición química y el comportamiento de la capa de óxido puede favorecer la adhesión metal-metal bajo precarga y deslizamiento. Utilice un par de apriete controlado, roscas limpias, un lubricante o recubrimiento compatible aprobado y una velocidad de apriete definida.
Tornillo A4 con tuerca A4 Combinación de acero inoxidable de la misma familia y superficie similar. Alto riesgo, especialmente en diámetros mayores. El rendimiento anticorrosivo del A4 no evita el enganche de la rosca. Un diámetro mayor, una precarga más alta y un acoplamiento más prolongado aumentan el trabajo de fricción y la posibilidad de agarrotamiento. No dé por sentado que cambiar ambos componentes de A2 a A4 reducirá el desgaste por fricción. Vuelva a calificar el conjunto completo después de cualquier cambio de material.
Emparejamiento mixto A2/A4 Un componente A2 combinado con un componente A4. Variable; no es automáticamente seguro Las diferencias en la composición química de la aleación y en el estado de la superficie pueden reducir el contacto entre superficies idénticas, pero el desgaste por fricción sigue siendo posible porque ambos materiales son austeníticos y pueden endurecerse por deformación. Utilice combinaciones mixtas únicamente cuando la compatibilidad con la corrosión, la resistencia, las consideraciones galvánicas y las pruebas de ensamblaje sean aceptables. No lo utilice como sustituto universal de la lubricación o el control de procesos.
Diferencia de dureza Mayor contraste de dureza entre las superficies de contacto. Generalmente, el riesgo es menor que en superficies blandas equivalentes. Una superficie de contacto más dura puede reducir la deformación plástica y limitar el crecimiento de las uniones adhesivas. Sin embargo, la dureza por sí sola no predice el desgaste por fricción, ya que la fricción, la carga, el acabado y la lubricación también influyen. Considere un contraste controlado de dureza o recubrimiento, al tiempo que confirma que la resistencia a la corrosión, la resistencia de la rosca y las tolerancias dimensionales siguen siendo adecuadas.
endurecimiento por deformación austenítica La dureza superficial aumenta durante el roce o la deformación de la rosca. Riesgo que aumenta rápidamente El contacto deslizante puede endurecer la capa exterior al transferir material entre superficies. Una vez que comienza la adherencia localizada, el par puede aumentar bruscamente y puede producirse un agarrotamiento en pocas vueltas de rosca. Detenga la instalación si el par de apriete aumenta inesperadamente. No fuerce un sujetador que sospeche que está atascado con herramientas de impacto.
Rugosidad superficial, Ra Rango indicativo de rosca mecanizada: aproximadamente 0,8–3,2 µm Ra; los valores reales dependen del proceso. Una rugosidad mayor o irregular puede aumentar el riesgo. Las asperezas afiladas concentran la carga y pueden eliminar las películas protectoras. Las superficies extremadamente lisas no son automáticamente inmunes al desgaste por fricción, ya que el contacto limpio metal con metal aún puede producir adherencia. Especifique y mida la superficie de la rosca correspondiente en lugar de basarse en una descripción visual del acabado. Evite los flancos de rosca rasgados, manchados o dañados.
Uniformidad del acabado superficial Acabado uniforme del flanco de la rosca sin rebabas, solapamientos ni metal manchado. Los defectos crean puntos de congestión locales. Los puntos elevados localizados generan una alta presión de contacto y pueden iniciar la transferencia de adhesivo incluso cuando el valor de rugosidad promedio parece aceptable. Inspeccione los flancos de la rosca, los extremos y los chaflanes de entrada. Rechace las piezas que presenten desgaste visible, rebabas, abolladuras o daños en la rosca.
Lubricación Se aplica de forma consistente un lubricante antigripante o de montaje aprobado. Generalmente reduce el riesgo sustancialmente Un lubricante adecuado separa las asperezas y reduce la fricción. La relación resultante entre el par de apriete y la precarga cambia, por lo que los valores de par de apriete para roscas secas no deben reutilizarse sin una validación previa. Confirme la compatibilidad química, el rango de temperatura, los requisitos de limpieza y las restricciones eléctricas o higiénicas. Aplique una cantidad uniforme en la zona de la rosca especificada.
Velocidad de apriete Se prefiere una instalación lenta y controlada a un apriete rápido con herramientas eléctricas. Una mayor velocidad generalmente aumenta el riesgo. Un deslizamiento más rápido genera más calor por fricción y reduce el tiempo para que la película lubricante se mantenga estable. El calor y la presión aceleran la transferencia del adhesivo. Utilice una herramienta controlada y una velocidad definida. Evite el apriete por impacto en juntas roscadas de acero inoxidable a menos que esté específicamente cualificado.
Precarga y presión de contacto Mayor precarga, menor área de contacto o interferencia excesiva El riesgo aumenta con la presión. La alta presión de contacto favorece la deformación plástica y la soldadura localizada en las asperezas. La desalineación de la rosca puede concentrar aún más la carga. Utilice las tolerancias de rosca, la alineación y los límites de apriete validados correctos. No exceda la carga de prueba ni los requisitos de instalación aplicables al elemento de fijación.
longitud de acoplamiento de la rosca Un acoplamiento más prolongado implica un mayor contacto deslizante durante el apriete. Puede aumentar el trabajo de fricción acumulado Un acoplamiento prolongado no es intrínsecamente defectuoso, pero aumenta el número de superficies roscadas en contacto y la distancia sobre la que puede desarrollarse el desgaste del adhesivo. Utilice la longitud de acoplamiento necesaria para garantizar la resistencia y el funcionamiento; evite un acoplamiento excesivo innecesario en conjuntos de acero inoxidable secos y sin lubricar.
Contaminación y limpieza Virutas metálicas, partículas abrasivas, productos de corrosión o película lubricante dañada Fuerte desencadenante local Las partículas pueden dañar las películas pasivas, aumentar la presión local y rayar los flancos de la rosca. La contaminación también hace que la fricción y el par sean menos predecibles. Limpie e inspeccione ambas roscas de acoplamiento antes del montaje. Mantenga los componentes protegidos de las virutas de acero al carbono y los residuos abrasivos.
Ambiente corrosivo Cloruros, humedad, productos químicos o temperatura elevada Puede empeorar el daño después del montaje. La corrosión no es el mismo mecanismo que el agarrotamiento, pero los productos de corrosión y las películas pasivas dañadas pueden aumentar la fricción y dificultar su posterior eliminación. Seleccione A2 o A4 según el entorno de servicio y evalúe los riesgos de corrosión por hendidura, cloruros y galvánica por separado del control del desgaste por fricción.
Limitación de la norma ISO 3506 No existe una clase de desgaste universal ni un límite de rugosidad superficial según la norma ISO 3506. Se requiere cualificación adicional La norma ISO 3506 es principalmente un sistema de especificaciones para materiales, grados, clases de propiedades y marcado de elementos de fijación de acero inoxidable. El comportamiento frente al agarrotamiento depende del montaje y el proceso completos. Para uniones críticas, defina una prueba específica para el proyecto utilizando el perno, la tuerca, el acabado, el lubricante, la velocidad de apriete, la precarga y las condiciones ambientales reales.
Indicadores de aceptación recomendados Sin enganche de rosca, sin rotura de metal, par estable y precarga repetible. Resultado de ensamblaje preferido La ausencia visual de marcas de transferencia es útil, pero el par estable y la precarga medida proporcionan una evidencia del proceso más sólida que la mera apariencia. Registre el lote, la designación del material, el estado de la superficie, el lubricante, los ajustes de la herramienta y los resultados de las pruebas. Revalide la información después de cambios de proveedor, acabado, lubricante o geometría.

Nota importante: Los valores numéricos de rugosidad superficial indicados anteriormente son rangos orientativos prácticos, no límites universales establecidos por la norma ISO 3506. El comportamiento real de la fricción debe verificarse con el conjunto de acoplamiento completo y el procedimiento de instalación previsto.

Método de prevención: limpieza, lubricante compatible y control del par de apriete

El gripado en inox, o gripado, aparece cuando dos superficies de acero inoxidable rozan bajo presión. El calor y las pequeñas irregularidades terminan soldando las roscas. En mantenimiento, suele comenzar con un apriete rápido y una rosca aparentemente limpia. Parece correcto. No siempre lo es.

La prevención comienza antes del montaje. Limpie la rosca con un paño sin pelusa y elimine polvo, virutas o restos endurecidos. No utilice herramientas que hayan contaminado la pieza con partículas de otros metales.

Después, aplique una película fina de lubricante compatible con acero inoxidable. Debe soportar la temperatura y no alterar el fluido o proceso cercano. Más lubricante no significa más protección. El exceso puede cambiar el par real y provocar una carga excesiva.

Controle el par con una herramienta calibrada y ajustada al valor indicado para esa unión. Lubrica siempre de la misma manera: cantidad, zona y estado de la rosca. Si el procedimiento cambia, el resultado también. Durante el apriete, evita golpes y movimientos bruscos; Una velocidad moderada reduce el calentamiento.

En mi experiencia, revise las primeras piezas que revelan fallos que una inspección visual no detecta. A veces damos por limpio un tornillo porque brilla. Conviene detenerse, medir y corregir. Si notas resistencia irregular, detén el montaje; Forzar la unión puede inutilizar ambas piezas.

FAQS

¿Qué causa las marcas de irritamiento en roscas inoxidables?

Aparecen por presión, fricción y lubricación insuficiente entre superficies metálicas. Las asperezas pueden adherirse y arrancar pequeñas partículas.

¿Cómo influye un apriete excesivo?

Aumenta la presión entre los filetes. Una llave rápida también genera calor local y empeora el contacto.

¿Qué señales indican un problema durante el montaje?

La tuerca ofrece resistencia desde las primeras vueltas. Detenga el montaje. Forzarla puede dañar ambas piezas.

¿Cómo debe aplicarse el lubricante?

Use una película fina, limpia y compatible con la temperatura. El lubricante cambia la fricción y el par necesario.

¿Por qué no conviene copiar un par para roscas secas?

El valor puede ser incorrecto con lubricación. También influyen el acabado superficial, la limpieza y la presión de contacto.

¿Qué revisiones ayudan a prevenir el agarrotamiento?

Limpie las roscas y busque rebabas, golpes o deformaciones. Compruebe la alineación antes de apretar.

¿Cómo se evalúa la resistencia al irritamiento en laboratorio?

Se aplica una carga progresiva hasta observar daño visible. Deben registrarse carga, velocidad, distancia y acabado superficial.

¿Qué datos necesita un resultado de ensayo para ser útil?

Incluya carga inicial, incrementos, velocidad, lubricante y criterio visual de fallo. Sin esos datos, comparar cifras resulta débil.

¿Una raya brillante confirma siempre el irritamiento?

No necesariamente. Puede indicar desgaste adhesivo inicial. La iluminación lateral y las fotografías ayudan, aunque no eliminan toda duda.

¿La carga crítica es igual para todos los inoxidables?

No. Depende de dureza, rugosidad, limpieza, lubricación y compatibilidad metalúrgica. Conviene repetir el ensayo con piezas del mismo lote.

Conclusion

Las marcas de irritamiento o chilling en componentes de acero inoxidable conformados por rodillo aparecen cuando dos superficies metálicas entran en contacto bajo presión y fricción, especialmente en roscas sin lubricación. La adhesión local puede arrancar material y dejar rayas, deformaciones o bloqueo durante el apriete. ¿Qué causa las marcas de rozamiento en los componentes laminados de acero inoxidable? Principalmente, la combinación de una carga elevada, movimiento relativo, acabado superficial desfavorable y una dureza o combinación de materiales poco adecuada. Las uniones A2/A4 deben seleccionarse teniendo en cuenta la dureza y las recomendaciones de ISO 3506.

La resistencia al irritamiento puede evaluarse mediante ASTM G98, identificando la carga crítica a partir de la cual comienza la adhesión. Para prevenir el problema, es esencial limpiar las superficies, eliminar partículas, utilizar un lubricante compatible con el entorno y controlar cuidadosamente el par de apriete. También conviene evitar velocidades excesivas de montaje y verificar periódicamente el estado de las roscas y su acabado superficial.